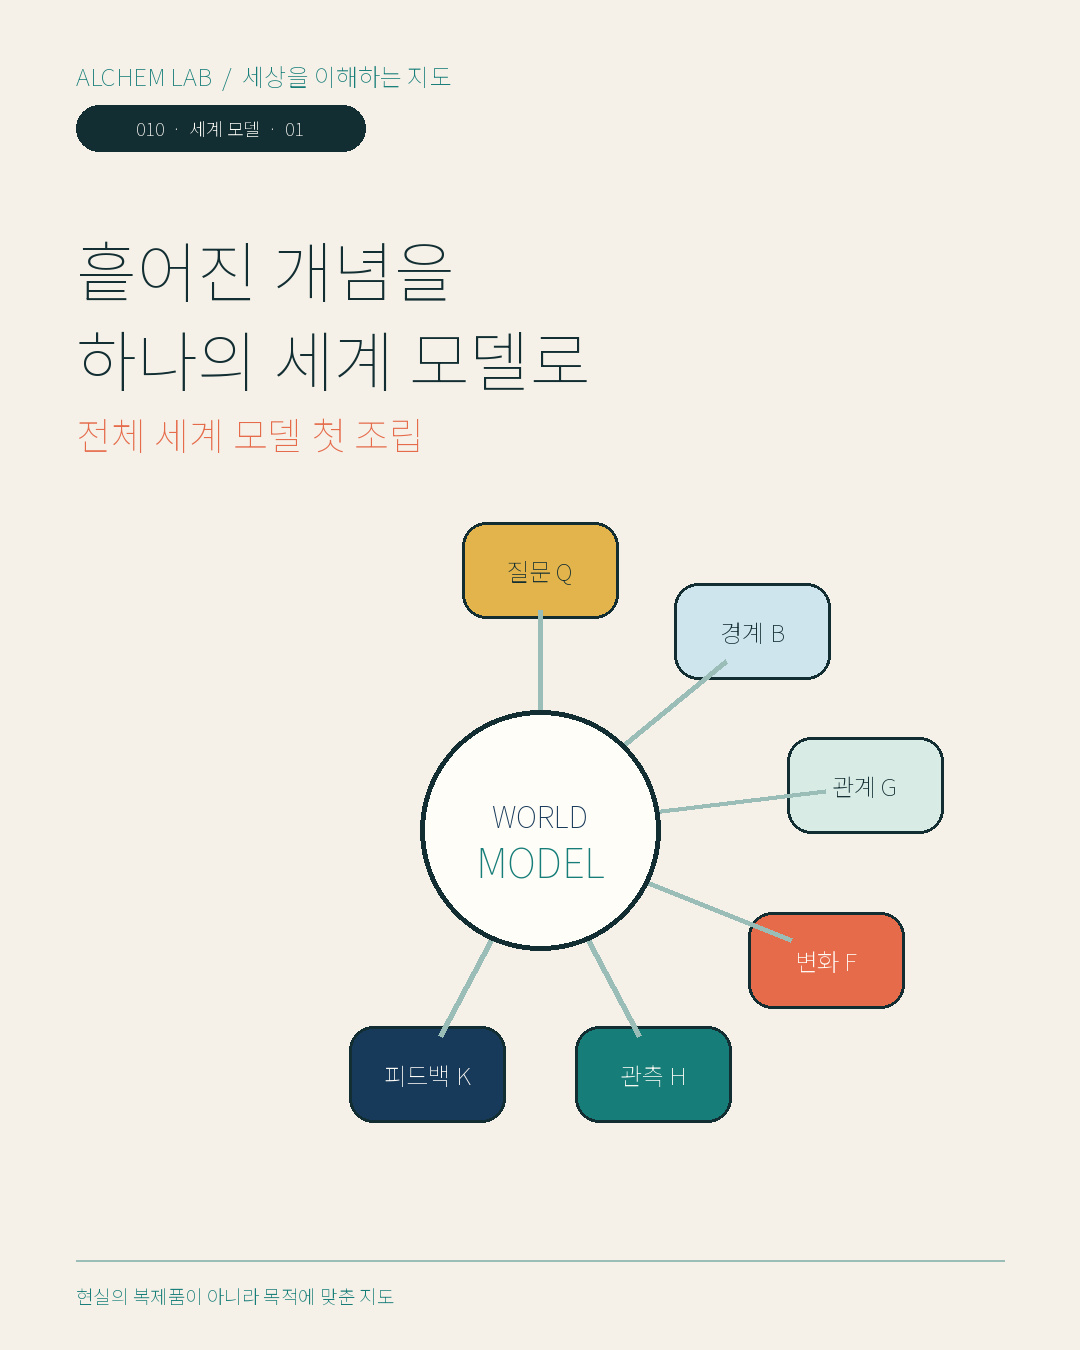
데이터가 많아도 세계 모델은 아닙니다
공장의 온도와 압력을 1초마다 기록해도 어느 값이 원인이고 어느 값이 결과인지, 무엇을 바꿔야 품질이 달라지는지 모르면 데이터는 긴 목록에 머뭅니다.
세계 모델은 그 목록에 구조와 시간을 부여합니다. 무엇을 설명하려는지 정하고, 중요한 대상과 관계를 고르며, 상태가 어떻게 변하고 무엇을 관측할 수 있는지 적습니다. 좋은 모델은 현실을 모두 담은 복제품이 아니라 목적에 맞게 압축한 지도입니다.
공식보다 먼저 질문 Q와 경계 B
첫 질문은 “세계는 무엇으로 이루어졌는가?”가 아니라 “지금 무엇을 이해하려는가?”입니다.
Q는 설명·예측·개입하려는 질문입니다. B는 시스템 안과 밖을 가르는 경계입니다. 사출성형품의 치수 불량을 이해할 때 기계와 금형만 볼지, 원료 건조·작업자·검사 공정까지 포함할지에 따라 모델은 달라집니다.
경계는 자연이 미리 그어 놓은 절대선이 아닙니다. 너무 좁히면 중요한 원인을 놓치고, 너무 넓히면 검증하고 쓰기 어려워집니다.
대상 목록을 관계망 G와 상태 x로 바꾸기
경계 안의 대상을 노드 V, 대상 사이의 관계를 E라고 하면 구조는 G = (V, E)로 적을 수 있습니다. 대상은 물체뿐 아니라 공정, 규칙, 정보 저장소일 수도 있습니다.
그다음 수많은 속성 중 미래 변화를 설명하는 데 필요한 것만 골라 상태 x로 묶습니다. 온도·압력·수분·재고처럼 지금 시스템의 조건을 압축하는 값입니다. 실제 상태, 센서 관측값, 고정한 매개변수, 외부 입력을 섞지 않는 것이 중요합니다.
정지된 표에 변화 F와 제약 Ω를 넣기
세계는 정지된 표가 아니라 과정입니다. 최소한의 변화식은 다음처럼 쓸 수 있습니다.
xt+1 = F(xt, ut, dt; θ)
xt는 현재 상태, ut는 조정 가능한 입력, dt는 날씨·원료 편차처럼 통제하기 어려운 교란, θ는 작동 방식을 정하는 매개변수입니다. F는 다음 상태를 만드는 변화 규칙이며 방정식, 시뮬레이션, 규칙 기반 모델, 기계학습 모델일 수 있습니다.
모든 변화가 가능한 것은 아닙니다. 안전 한계, 보존법칙, 자원 용량, 법규 같은 제약이 가능한 영역 Ω를 만듭니다. 평균값을 잘 맞추는 모델도 안전 제약을 어기면 운용할 수 없습니다.
관측 H: 센서값은 상태 그 자체가 아닙니다
실제 상태 x를 직접 모두 보는 경우는 드뭅니다. 센서와 검사 절차를 통해 관측 y를 얻습니다.
yt = H(xt) + εt
H는 실제 상태를 관측값으로 바꾸는 측정 관계이고, ε는 잡음·해상도·보정 오차·표본 편향을 포함한 불확실성입니다. 센서값을 진실 자체로 다루면 모델은 현실이 아니라 측정 장치의 버릇을 배우게 됩니다.
위계 Π와 피드백 K로 고리를 닫기
같은 세계도 여러 해상도로 볼 수 있습니다. 부품의 상태를 설비 상태로, 설비 상태를 생산라인 상태로 묶는 집계 규칙을 Π라고 할 수 있습니다. 높은 수준은 세부를 버리지만 큰 패턴을 보여줍니다.
관측값을 목표와 비교해 다음 입력을 바꾸면 피드백이 생깁니다. ut = K(rt − yt)에서 K는 오차를 보고 행동을 정하는 규칙입니다. 이 고리가 닫히면 모델은 설명 도구를 넘어 개입과 학습의 도구가 됩니다.
첫 조립도 W
지금까지의 부품을 한 줄에 모으면 다음과 같습니다.
W = {Q, B, G, x, F, Ω, H, Π, K}
- Q: 질문과 목적
- B: 경계와 환경
- G: 대상과 관계
- x: 핵심 상태
- F: 변화 규칙
- Ω: 가능한 영역과 제약
- H: 관측 과정과 불확실성
- Π: 위계와 집계
- K: 피드백과 의사결정
이 식은 학계가 합의한 단일 ‘세계 공식’이 아닙니다. 서로 다른 분야의 개념을 초보자가 빠뜨리지 않도록 묶은 이 연재의 교육용 조립 체크리스트입니다.
사출성형 불량에 적용해 보면
질문 Q를 “치수 불량의 원인과 조정 방법은 무엇인가?”로 둡니다. 경계 B는 원료 건조부터 성형·냉각·검사까지로 잡을 수 있습니다. 상태 x에는 수분, 용융 온도, 금형 온도, 보압, 냉각시간을 넣고, 관계 G에는 재료와 공정 조건이 수축과 치수에 영향을 주는 연결을 적습니다.
F는 시간에 따른 열·압력·수축의 변화를 표현하고, Ω에는 설비 한계와 안전 범위를 둡니다. H는 온도·압력 센서와 치수 검사이며, Π는 샷 단위 데이터를 설비·라인 수준 지표로 집계합니다. K는 검사 결과를 보고 조건을 조정하는 규칙입니다.
이렇게 하면 “불량이 늘었다”는 장면이 원료와 공정 상태 → 변화 → 관측 → 판단 → 조정의 과정으로 바뀝니다.
마지막 두 질문: 적용 범위 A와 검증 V
모델에는 반드시 두 항목을 더해야 합니다. A는 어떤 조건·시간·공간·척도에서 유효한지, V는 어떤 관측과 비교해 얼마나 잘 맞았는지입니다.
좋은 모델은 무엇을 설명하는지만 말하지 않습니다. 무엇을 생략했고, 어디서 틀릴 수 있으며, 어떤 데이터가 들어오면 고칠 것인지까지 적습니다. 모델은 완성품이 아니라 질문과 관측 사이를 왕복하며 개선하는 임시 지도입니다.


